
A lot of companies build test sockets. But only our test sockets are populated with our own proprietary probe technology, developed internally. This assures you that when you purchase one of our test sockets, you are using the most advanced interconnect available.
Weitere Beiträge …
Der Deckel entscheidet darüber, wie das Bauteil auf die Kontakte gebracht wird – und damit darüber, wie schonend kontaktiert wird und wie schnell gewechselt werden kann. Wir bieten fünf standardisierte Lid-Bauformen an. Alle verfügen über einen runden Port mit 15 mm Durchmesser, über den temperierte Luft direkt auf die Oberfläche des IC-Bausteins gebracht werden kann – die Voraussetzung für den Einsatz eines Thermal Streamers.
- Clamshell Lid – für manuelle Anwendungen wie Charakterisierung und Fehleranalyse. Zweistufiger Ablauf: Zuerst wird der Deckel geschlossen, anschließend der Pusher heruntergedreht, der das Bauteil senkrecht und ohne Querkräfte auf die Kontakte drückt. Das Lid wird auf den Sockel aufgeschraubt.
- Vertical Compression Lid (VCC) – ein Clamshell Lid ohne zweite Stellbewegung: Der Prüfling wird direkt beim Schließen an die Kontaktstifte gepresst, mit definiertem Anpressdruck.
- Clip-On Setup Lid – wird seitlich mit Clips auf den Sockel aufgeclipst, ohne Schraubbewegung am Pusher. Sehr schnell zwischen Sockeln wechselbar; da das Bauteil beim Aufclipsen verrutschen kann, ist es vor allem für automatisierte Umgebungen mit gelegentlichen Handtests gedacht.
- One-Piece Bolt-On Lid – der einfachste Ansatz für geringste Stückzahlen. Der Testzustand wird über Fixierschrauben hergestellt; ideal bei langen Testzeiten und wenigen Wechseln.
- Integral Lid – fest mit dem Sockel verbunden, einfaches Design für manuelle Testanwendungen, auf Wunsch mit Sondermerkmalen wie mehreren Pushern.
Kurz gesagt
Das Clamshell Lid steht für die sauberste, schonendste Kontaktierung, das Clip-On Lid für maximale Wechselgeschwindigkeit. Welche Variante die richtige ist, hängt davon ab, ob Sie empfindliche Prüflinge schonen oder Sockel schnell tauschen wollen.
Zubehör: Stiffener
Zu jedem Sockel mit hoher Pinzahl gehört ein Stiffener – eine Versteifungsplatte auf der Rückseite des Loadboards, die mit denselben Schrauben verspannt wird. Sie nimmt die Summenkraft der Federkontakte auf (bei 2.000 Pins und rund 34 g je Pin bereits etwa 68 kg) und verhindert, dass sich die Leiterplatte durchbiegt. Ohne Stiffener drohen ungleichmäßige Kontaktierung, sporadische Fehler an den Randpins und im Extremfall Risse in den Lötstellen.

Die Testzeit pro Bauteil ist im Serientest der größte Kostentreiber. Multisite-Testsockel setzen genau dort an: Sie kontaktieren mehrere Prüflinge gleichzeitig, sodass sich Handling- und Testzeiten auf mehrere Bauteile verteilen. Der Durchsatz steigt, ohne dass ein zweiter Testplatz nötig wird.
Drei Ausprägungen
- Strip-Test-Sockel: Ganze Nutzen werden am Stück kontaktiert – bewährt und inzwischen sowohl für automatisches Einlegen als auch für manuelles Setup verfügbar, mit deutlich verbesserter Produktivität und Reproduzierbarkeit.
- Wafer-Level-Test: Kundenspezifische Interposer-Konstruktionen, die ohne separates Nest auskommen – häufig als Vorstufe zur Massenproduktion.
- Mehrfachtest einzelner Bauteile: Eine Lösung ersetzt mehrere nacheinander geschaltete Sockel. Das spart Platz auf dem Loadboard und erlaubt modulare Aufbauten mit wechselbaren Einsätzen.
Gerade der modulare Ansatz rechnet sich langfristig: Über wechselbare Einsätze lassen sich verschiedene Bauteile auf derselben Grundplattform testen. Das senkt die Entwicklungskosten je Bauteil und verlängert die Nutzungsdauer der Gesamtlösung deutlich.
 Für den vertikalen Test von WLCSP-Bauteilen auf dem Wafer war lange die Probe Card gesetzt. Unsere Interposer-Sockel stellen diese Rechnung infrage: Sie bestehen aus einem vergleichsweise einfachen Kunststoffgehäuse mit Standard-Federkontakten – und sind damit in Anschaffung, Wartung und Ersatzteilhaltung deutlich günstiger.
Niedrige Lebenszyklus-Gesamtkosten
Über den kompletten Lebenszyklus lassen sich mit Interposer-Sockeln im Schnitt rund 20 % der Kosten einsparen – verglichen mit klassischen Wafer-Probing-Lösungen. Die Einsparung beginnt bei den Investitionskosten des Sockels selbst und setzt sich beim Testboard fort, das sich einfacher und kostengünstiger realisieren lässt.
Kurze Lieferzeit
Dank eines standardisierten Designprozesses liegt die Lieferzeit für eine neue kundenspezifische Lösung typischerweise bei rund drei Wochen – ein Bruchteil dessen, was für eine vergleichbare Wafer-Probing-Lösung zu veranschlagen ist.
Wartung ohne Maschinenstillstand
- Reinigung: erst etwa alle 50.000 Zyklen erforderlich, in wenigen Minuten erledigt – meist direkt auf dem Testboard
- Kontaktwechsel: ohne Spezialwerkzeug, Pinzette und Schraubendreher genügen
- Standzeit: die Kontakte halten in der Regel weit über 500.000 Kontaktzyklen, bevor ein Wechsel ansteht
- Ergebnis: sehr kurze Maschinenstillstandszeiten (Down-Time)
Wann Interposer-Sockel, wann Probe Head?
Der Interposer-Sockel spielt seine Stärken bei überschaubarer Kontaktzahl, moderaten Rastermaßen und hohem Kostendruck aus. Geht es dagegen um sehr feine Raster bis 92 µm oder um mehrere zehntausend Kontaktpunkte gleichzeitig, führt am Probe Head kein Weg vorbei. Beide Wege bieten wir an – und sagen Ihnen offen, welcher zu Ihrer Anwendung passt.
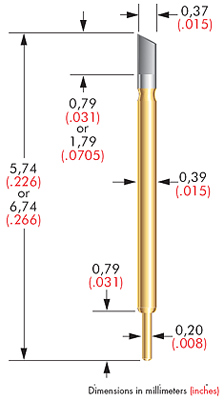
Wer kleine Widerstände oder hohe Ströme misst, kommt an der Vierleitermessung nicht vorbei: Nur wenn Strompfad und Messpfad getrennt sind, geht der Übergangswiderstand des Kontakts nicht in das Messergebnis ein. Die Schwierigkeit liegt im Platz – zwei getrennte Kontaktpunkte müssen auf eine einzige Lotkugel passen.
Genau dafür haben wir einen patentierten Kelvin-Kontakt entwickelt. Sein abgeschrägter Kopf setzt bauteilseitig zwei Kontaktpunkte im Abstand von nur 0,125 mm auf einen einzelnen BGA-Ball. Testsystemseitig geht der Kontakt in ein komfortables 0,5-mm-Raster über, sodass sich das Loadboard mit vertretbarem Aufwand routen lässt.
Technische Merkmale
- Kelvin-Kontaktabstand bauteilseitig: 0,125 mm
- Rastermaß testsystemseitig: 0,5 mm
- Winkelversatz: unter 1°
- Lebensdauer: mindestens 500.000 Zyklen spezifiziert
- Kontaktmaterial: Stahllegierung, rund 300 % härter als vergoldetes Kupfer-Beryllium
- Selbstreinigender Kontaktkopf, federnd gelagert, großes Toleranzfeld für die Bauteilzentrierung
- Geeignet für BGA, QFN, QFP und WLCSP
Die federnde Lagerung vereinfacht zudem die Montage: Der Kontakt gleicht Toleranzen selbst aus, statt sie an das Bauteil weiterzugeben.