
uwe electronic bietet Burn-In Sockel der Firmen Wells-CTI und Sensata an – zwei der international führenden Hersteller lötfreier Kontaktierungslösungen für den Halbleiter-Reliability-Test. Das Portfolio deckt nahezu jede gängige Gehäusebauform ab: von großflächigen BGA- und LGA-Gehäusen über feinstgerasterte CSP- und FBGA-Packages, QFN- und QFP-Gehäuse bis hin zu diskreten TO-/SOT- und SOP/SSOP/TSSOP/TSOP-Bauteilen. Je nach Gehäuse und Anforderung kommen unterschiedliche Kontaktprinzipien zum Einsatz – etwa Federkontakte (Spring Probe), Knickbalken-Kontakte (Buckle Beam) oder Cantilever-Kontakte – und unterschiedliche Verriegelungsarten wie Open-Top-, Clamshell- oder Compression-Montage. Alle Sockel sind für den Dauereinsatz bei hoher Temperatur, hoher Zyklenzahl und – im Burn-In-Ofen – zusätzlich hoher Luftfeuchte ausgelegt und ermöglichen dadurch eine lötfreie, mehrfach wiederverwendbare Kontaktierung über Hunderte bis Tausende Prüfzyklen hinweg. Neben dem klassischen Burn-In-Test zur Erkennung von Frühausfällen eignen sich dieselben Sockel hervorragend zur Programmierung von Bauteilen vor dem Verlöten auf die Leiterplatte.
Baureihen nach Bauform
Alle Baureihen stehen als PDF-Datenblatt mit den genauen technischen Daten (Pitch, Pinzahl, Abmessungen, Temperaturbereich) zur Verfügung. Klicken Sie auf ein Bild, um das jeweilige Datenblatt zu öffnen.
BGA – Ball Grid Array
Beim BGA-Gehäuse befindet sich auf der Unterseite ein regelmäßiges Raster aus Lötkugeln, das sowohl die elektrische als auch die mechanische Verbindung zur Leiterplatte herstellt. Burn-In-Sockel für BGA pressen das Bauteil formschlüssig auf ein passendes Kontaktfeld aus Federkontakten, sodass jede Kugel zuverlässig und ohne Lötprozess kontaktiert wird – ideal für Bauteile mit hoher Pinzahl auf kleiner Fläche.
1000-3 Serie
654 Serie
240 Serie
72X Serie
Carrier – Burn-In-Trägergehäuse
Der Carrier ist kein direkter Bauteilsockel, sondern ein Trägergehäuse mit Deckel, das ein oder mehrere Bauteile während des gesamten Burn-In-Prozesses sicher aufnimmt, mechanisch fixiert und kontaktiert. Carrier ermöglichen den einfachen, automatisierten Transport der Bauteile durch den Burn-In-Ofen und in Handlingsysteme, ohne dass die empfindlichen Anschlüsse einzeln gehandhabt werden müssen.
621 Serie
625 Serie
626 Serie
628 Serie
629 Serie
635 Serie
646 Serie
647 Serie
CSP-BGA-QFN – Chip Scale Package / BGA / QFN
Diese Baureihe deckt gleich drei eng verwandte, besonders kompakte Gehäusetypen ab: Chip Scale Package (CSP), bei dem die Gehäusefläche kaum größer ist als der Chip selbst, klassisches BGA sowie QFN (Quad Flat No-Leads) ohne herausragende Anschlussbeine. Die Sockel sind auf sehr feine Pitch-Maße und hohe Kontaktdichte ausgelegt, wie sie bei modernen, platzsparenden Halbleitergehäusen üblich sind.
71XP Serie
72X Serie
715 Serie
718 Serie
772 Serie
774 Serie
775 Serie
776 Serie
776P Serie
790 Serie
CSP-FBGA – Chip Scale Package / Fine-Pitch BGA
Das CSP-FBGA ist die Fine-Pitch-Variante des Chip-Scale-BGA mit noch engerem Kugelraster. Diese Bauform kommt vor allem bei hochintegrierten Speicher- und Logikbausteinen zum Einsatz, bei denen auf kleinstem Raum eine sehr hohe Anschlusszahl untergebracht werden muss. Entsprechend hohe Anforderungen stellt die Bauform an Positioniergenauigkeit und Planarität des Sockels.
71XP Serie
654CSP Serie
703 Serie
772 Serie
774 Serie
775 Serie
775E Serie
776 Serie
777 Serie
778 Serie
PGA – Pin Grid Array
Beim PGA-Gehäuse trägt die Unterseite statt Lötkugeln ein Raster aus Anschlussstiften (Pins), die in eine passende Buchsenmatrix gesteckt werden. PGA-Burn-In-Sockel nehmen die Pins auf und stellen darüber den elektrischen Kontakt her – eine bewährte Lösung für Bauteile mit hoher Pinzahl, bei denen ein steckbarer statt ein flächiger Kontakt bevorzugt wird.
650 Serie
QFN-LGA – Quad Flat No-Leads / Land Grid Array
QFN-Gehäuse besitzen keine herausragenden Anschlussbeine, sondern flache Kontaktflächen an den Gehäuseseiten und häufig zusätzlich ein thermisches Pad in der Mitte. LGA-Gehäuse sind flächig kontaktiert, ganz ohne seitliche Anschlüsse. Beide Bauformen sind besonders flach und kompakt und werden von dieser Sockelbaureihe gemeinsam abgedeckt.
71XP Serie
72X Serie
240 Serie
716 Serie
717 Serie
776P Serie
790 Serie
QFP – Quad Flat Package
Das QFP-Gehäuse besitzt an allen vier Gehäuseseiten fein gerasterte, nach außen ragende Anschlussbeine in Gull-Wing-Form. Diese klassische, weit verbreitete Bauform erfordert Burn-In-Sockel mit seitlich angeordneten Federkontakten, die die filigranen Beinchen schonend, aber sicher kontaktieren.
680 Serie
TO-SOT – Transistor Outline / Small Outline Transistor
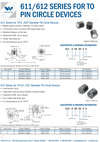
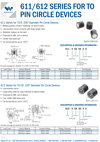
TO- und SOT-Gehäuse sind klassische Bauformen für diskrete Halbleiter wie Transistoren, Dioden oder kleine ICs mit wenigen Anschlussbeinen. Trotz ihrer einfachen Bauweise werden gerade diese Bauteile in großen Stückzahlen produziert – entsprechend robust und auf hohen Durchsatz ausgelegt sind die passenden Burn-In-Sockel.
499 Serie
611 Serie
612 Serie
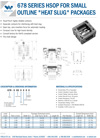
678 Serie
XSOP – (Extended) Small Outline Package
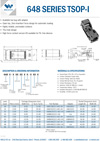
Das XSOP-Gehäuse ist eine erweiterte Variante des Small-Outline-Package mit zwei Reihen seitlich herausgeführter Anschlussbeine und im Vergleich zu Standard-SOP höherer Pinzahl. Diese Bauform findet sich häufig bei Speicherbausteinen und kompakten Logik-ICs mit mittlerer bis hoher Anschlusszahl.
648 Serie
652 Serie
652D Serie
656 Serie
656T Serie
676 Serie
696 Serie
Was ist ein Burn-In-Test?
Der Burn-In-Test ist ein Dauer- bzw. Stresstest, bei dem elektronische Bauteile über einen definierten Zeitraum hinweg gleichzeitig erhöhter Temperatur und elektrischer Spannung (Bias) ausgesetzt werden. Grundlage ist die sogenannte Badewannenkurve der Ausfallrate: Neu gefertigte Halbleiterbauteile weisen zu Beginn ihres Lebenszyklus eine erhöhte Ausfallwahrscheinlichkeit auf, die durch latente Fertigungsdefekte verursacht wird – etwa Oxidfehler, Bonddraht-Schwachstellen, Lunker in der Die-Attach-Schicht oder Metallmigration. Der Burn-In-Test beschleunigt genau diese Defekte, sodass die betroffenen Bauteile als Frühausfälle ("Infant Mortality") erkannt und ausgesortiert werden, bevor sie in ein Endprodukt verbaut werden – ein zentraler Baustein für zuverlässige Elektronik in sicherheitskritischen Anwendungen.
Ein Burn-In Testsockel stellt dabei die lösbare elektrische Verbindung zwischen dem zu prüfenden Bauteil (Device under Test, DUT) und dem Burn-In-Board bzw. -Ofen her – ganz ohne Löten, sodass das Bauteil nach dem Test problemlos entnommen und weiterverarbeitet werden kann. Da pro Testlauf üblicherweise Hunderte Bauteile parallel auf einem Burn-In-Board bestückt werden, muss der Sockel neben stabiler Kontaktqualität vor allem eine hohe Zahl an Steck- und Temperaturzyklen unbeschadet überstehen.
International orientiert sich der Burn-In-Prozess an Normen wie JEDEC JESD22-A108 (Temperature, Bias, and Operating Life) und MIL-STD-883, Methode 1015. Typische Testparameter für den reinen Frühausfall-Screening-Burn-In liegen bei einer Sperrschichttemperatur Tj von mindestens 125 °C und einer Versorgungsspannung auf oder über dem spezifizierten Maximalwert, bei einer Testdauer von 48 bis 168 Stunden. Für die weiterführende Zuverlässigkeitsqualifikation (High Temperature Operating Life, HTOL) sind nach denselben Normen Testzeiten von 500 bis 1.000 Stunden bei gleicher Temperatur üblich. Wie stark eine solche Hochtemperaturbelastung die reale Alterung im Feld vorwegnimmt, zeigt ein Rechenbeispiel auf Basis der Arrhenius-Gleichung: Bei einer typischen Aktivierungsenergie von 0,7 eV ergibt sich zwischen einer Stresstemperatur von 125 °C und einer angenommenen Betriebstemperatur von 55 °C im Feld ein Beschleunigungsfaktor von rund 78,6 – eine 1.000-stündige Burn-In-Belastung entspricht damit rechnerisch etwa neun Jahren realem Feldeinsatz.
Wie funktioniert ein Burn-In Sockel?
Ein Burn-In Sockel besteht im Kern aus drei Elementen: einem Gehäuse, das den Sockel auf dem Burn-In-Board fixiert und das Bauteil aufnimmt bzw. verriegelt, den eigentlichen Kontaktelementen, die die Anschlüsse des Bauteils elektrisch mit den Leiterbahnen des Boards verbinden, sowie einem Verriegelungs- bzw. Andruckmechanismus, der das Bauteil mit definierter Kraft auf die Kontakte presst und während der gesamten Ofenzeit sicher hält.
Verriegelungsarten
- Open Top – das Bauteil wird von oben offen eingelegt und über einen separaten Deckel bzw. über das Burn-In-Board selbst niedergehalten; einfacher Aufbau, häufig bei automatisierter Bestückung.
- Clamshell – ein angeschlagener Deckel klappt über das Bauteil und verriegelt es; schnelles, werkzeugloses Be- und Entladen von Hand.
- Compression-Montage – der Sockel wird auf das Board geschraubt, die Kontakte stellen die Verbindung allein durch Anpressdruck her; keine separate Lötverbindung des Sockels selbst nötig.
Kontaktprinzipien
Je nach Gehäusebauform, Pitch und Anschlusszahl kommen unterschiedliche Kontakttechnologien zum Einsatz:
- Spring Probe – ein klassischer, federgelagerter Kontaktstift (Pogo-Pin), der Höhentoleranzen ausgleicht und mit definierter Kraft kontaktiert; die Standardlösung für BGA-, LGA- und PGA-Bauteile.
- Buckle Beam – ein Knickbalken-Kontakt, der sich beim Andrücken kontrolliert durchbiegt; robust und platzsparend, häufig bei BGA/FBGA-Sockeln mit sehr feinem Pitch.
- Cantilever (Single- oder Dual-Beam) – ein einseitig eingespannter Federarm, der seitlich herausgeführte Anschlussbeine kontaktiert; typisch für QFP- und QFN-Gehäuse.
- Pinch-Kontakt – zwei gegenüberliegende Kontaktfedern "klemmen" das Bauteil von beiden Seiten; wird u. a. bei bestimmten FBGA-Baureihen eingesetzt.
Ablauf im Burn-In-Prozess
Im typischen Prozessablauf wird das Bauteil in den Sockel eingelegt und verriegelt, der bestückte Sockel ist fest auf dem Burn-In-Board montiert. Mehrere hundert so bestückte Sockel werden gemeinsam in den Burn-In-Ofen eingeschoben und dort – abhängig vom Testregime – 48 bis 168 Stunden lang bei einer Sperrschichttemperatur von in der Regel 125 °C bis 150 °C unter elektrischer Vorspannung betrieben. Nach Ablauf der Testzeit wird das Board entnommen, die Bauteile werden elektrisch nachgeprüft, defekte Bauteile aussortiert – und der Sockel steht sofort für den nächsten Prüfzyklus mit neuen Bauteilen zur Verfügung.
Was sind die Vorteile von Burn-In-Sockeln?
Ein steckbarer Burn-In Sockel ist nicht die einzige Möglichkeit, ein Bauteil während des Burn-In-Tests zu kontaktieren. In der Praxis konkurriert er mit mehreren alternativen Kontaktierungs- und Testverfahren, die je nach Anwendungsfall Vor- und Nachteile mitbringen – von der einfachen Direktverlötung bis zu grundsätzlich anderen Testphilosophien wie dem System-Level-Test. Der folgende Vergleich ordnet den Burn-In Sockel gegenüber diesen Alternativen ein.
Vergleich mit ähnlichen Kontaktierungstechnologien
| Methode | Wiederverwendbarkeit | Vorteil ggü. Burn-In-Sockel | Nachteil ggü. Burn-In-Sockel |
|---|---|---|---|
| Direktverlötung des DUT auf das Burn-In-Board | Keine – Board bzw. Bauteil wird nach dem Test entlötet oder verschrottet | Geringste Übergangswiderstände und Induktivität, sehr nah am realen Betriebsfall – vorteilhaft bei Hochfrequenzbauteilen | Zerstörend; jeder Testlauf erfordert neues Löten/Entlöten, deutlich höherer Zeit- und Personalaufwand, kein Parallelbetrieb mit wechselnden Chargen |
| Aufgelöteter (Solder-Mount) Sockel | Eingeschränkt – Entlöten kann den Sockel durch thermischen Stress verformen, Lotreste an den Kontaktstiften erschweren die Wiederverwendung | Tendenziell geringere Erstkosten je Sockel | Sockelwechsel nur mit Lötprozess möglich, Risiko für Nachbarsockel beim Nacherhitzen, geringere Lebensdauer im Vergleich zum lötfreien Compression-Mount |
| Elastomer-Kontakt | Begrenzt – Silikon-Interposer unterliegt mechanischem Verschleiß | Sehr geringe Kontaktkraft, kürzester Signalweg, hohe Bandbreite | Für die hohen Zyklenzahlen eines Burn-In-Regimes (Tausende Steckungen bei Hochtemperatur) i. d. R. nicht ausgelegt |
| Wafer-Level Burn-In (WLBI) | Betrifft den Wafer, nicht den Einzelchip-Sockel | Screening bereits vor dem Vereinzeln und Verpacken – defekte Die verursachen keine Packaging-Kosten | Nur für bestimmte, meist einfachere Bauteile (z. B. Speicher) mit ausreichender Parallelität wirtschaftlich; komplexe SoCs werden weiterhin gehäust im Sockel getestet |
| System-Level Test (SLT) | Nicht vergleichbar – anderes Testprinzip (Funktionstest im Zielsystem-Kontext) | Deckt Fehler ab, die rein strukturelle Tests oder Burn-In nicht erfassen, z. B. Interaktionen zwischen Hardware und Software | Ersetzt nicht das thermisch-elektrische Stress-Screening des Burn-In, das gezielt Frühausfälle provoziert |
Kernvorteile des Burn-In Sockels
- Lötfreie Wiederverwendbarkeit – insbesondere bei Compression-Mount-Sockeln lassen sich Tausende Bauteile nacheinander kontaktieren, ohne den Sockel selbst zu beschädigen oder zu tauschen.
- Hoher Parallelisierungsgrad – Hunderte Sockel auf einem Burn-In-Board ermöglichen das gleichzeitige Testen großer Losgrößen bei vergleichsweise geringen Kosten pro Bauteil.
- Zerstörungsfreie Handhabung – das DUT wird beim Ein- und Auslegen weder thermisch noch mechanisch durch Löt- oder Entlötprozesse belastet.
- Bauform-Flexibilität – ein und dasselbe Board-Konzept lässt sich durch Austausch der Sockel-Baureihe an unterschiedliche Gehäuse (BGA, QFN, QFP, TO-SOT u. a.) anpassen.
Kannibalisierende bzw. ergänzende Testtrends
Zwei Entwicklungen verändern derzeit, in welchem Umfang klassische, sockelbasierte Burn-In-Tests eingesetzt werden:
- System-Level-Test (SLT) – bei komplexen SoCs mit sehr hoher Transistorzahl lässt sich mit strukturellem Test und Burn-In allein keine vollständige Fehlerabdeckung mehr erreichen; ein Teil der Testabdeckung verlagert sich daher auf SLT im simulierten Zielsystem. In Anwendungsfeldern, in denen Burn-In ohnehin vorgeschrieben ist (z. B. Automotive), werden beide Verfahren zunehmend auf derselben, für hohe Parallelität ausgelegten Testinfrastruktur kombiniert, statt sich gegenseitig zu ersetzen.
- Adaptives, datenbasiertes Test-Skipping – anhand von Vorhersagemodellen für die zu erwartende Ausfallrate (DPPM) je Wafer-Bin lässt sich der Anteil an Bauteilen, die einen vollständigen Burn-In- bzw. SLT-Durchlauf durchlaufen müssen, für unkritische Bins deutlich reduzieren. Bei bereits sehr reifen, unkritischen Fertigungslosen kann so der Testaufwand spürbar gesenkt werden, während Bauteile aus auffälligen Bins weiterhin vollständig geprüft werden.
Für die meisten gehäusten, mittel- bis hochkomplexen Bauteile bleibt der sockelbasierte Burn-In-Test aufgrund seiner Kombination aus lötfreier Wiederverwendbarkeit, hoher Parallelität und gezielter thermisch-elektrischer Stressbeschleunigung jedoch weiterhin die wirtschaftlichste Methode zur Frühausfall-Erkennung.
Anwendungsbereiche
Im Segment des Burn-In-Tests zählen vor allem Halbleiterhersteller und spezialisierte Testfirmen zu den Kunden von uwe electronic. Sie setzen die Wells-CTI- und Sensata-Sockel ein, um neu gefertigte ICs unter realitätsnahen thermischen und elektrischen Belastungen zu qualifizieren, bevor die Bauteile ausgeliefert werden. Konkret orientieren sich diese Testläufe an den Vorgaben aus JEDEC JESD22-A108 bzw. MIL-STD-883, Methode 1015: Für das reine Frühausfall-Screening werden Sperrschichttemperaturen Tj ≥ 125 °C bei einer Versorgungsspannung auf bzw. über dem Maximalwert und Testzeiten von 48 bis 168 Stunden angesetzt; für die weiterführende High-Temperature-Operating-Life-Qualifikation (HTOL) verlängert sich die Testzeit unter gleicher Temperatur auf 500 bis 1.000 Stunden. Diese Zeiten multiplizieren sich mit der Zahl paralleler Prüfplätze: Ein einzelner Burn-In-Sockel muss über die gesamte Nutzungsdauer hinweg zahlreiche solcher Zyklen mit wechselnden Bauteilen zuverlässig durchhalten, ohne dass sich sein Kontaktwiderstand messbar verschlechtert.
Da dieselbe Kontakttechnologie präzise, wiederholbare und lötfreie Verbindungen ermöglicht, werden die Sockel darüber hinaus intensiv zur Programmierung von Bauteilen vor dem Verlöten auf eine Leiterplatte genutzt. Hier kommen die Sockel vor allem bei Kunden aus den Bereichen Embedded-Technologies, Lasertechnik, Automotive und Aerospace zum Einsatz, wo Firmware oder Kalibrierdaten bereits vor der Bestückung sicher und reproduzierbar auf den Chip geschrieben werden müssen.
Qualitätsmerkmale der Wells-CTI- und Sensata-Sockel
Die Burn-In Sockel von Wells-CTI und Sensata zeichnen sich durch eine sehr hohe Langlebigkeit aus – auch unter anspruchsvollen Umgebungsbedingungen wie dauerhafter Hochtemperatur oder hoher Luftfeuchtigkeit, wie sie in Burn-In-Öfen typischerweise herrschen. Das macht die Sockel zur robusten Wahl für den Dauereinsatz in Serienprüfständen:
- Hohe Zyklenfestigkeit – ausgelegt für sehr viele Kontaktierzyklen ohne signifikanten Anstieg des Kontaktwiderstands.
- Temperaturbeständigkeit – Materialien und Kontaktfedern sind für den Dauerbetrieb bei erhöhten Burn-In-Temperaturen ausgelegt.
- Feuchteresistenz – stabile Kontaktqualität auch bei hoher Luftfeuchte im Ofen.
- Breites Bauform-Portfolio – passende Baureihen für nahezu jedes gängige Gehäuse, von diskreten TO-Bauteilen bis zu großen BGA.
Bauformen im Überblick
Wells-CTI und Sensata bieten für jede gängige Gehäusebauform passende Burn-In-Sockel-Baureihen an. Die folgende Tabelle gibt einen kurzen Überblick über die Gehäusetypen, bevor im nächsten Abschnitt alle verfügbaren Baureihen je Bauform mit Datenblatt aufgeführt sind.
| Bauform | Vollständiger Begriff | Typische Kontaktierung |
|---|---|---|
| BGA | Ball Grid Array | Raster aus Lötkugeln auf der Gehäuseunterseite |
| Carrier | Burn-In-Trägergehäuse | Aufnahme für Bauteil(e) inkl. Deckel zum Ofentransport |
| CSP-BGA-QFN | Chip Scale Package / BGA / QFN (kombiniert) | Feinraster-Kugeln oder Kontaktflächen im Chipmaßstab |
| CSP-FBGA | Chip Scale Package / Fine-Pitch BGA | Sehr eng gerastertes Kugelfeld |
| PGA | Pin Grid Array | Raster aus Anschlussstiften (Pins) |
| QFN-LGA | Quad Flat No-Leads / Land Grid Array | Flache Kontaktflächen ohne bzw. mit seitlichen Anschlüssen |
| QFP | Quad Flat Package | Herausragende Gull-Wing-Anschlussbeine an allen vier Seiten |
| TO-SOT | Transistor Outline / Small Outline Transistor | Wenige, seitlich herausgeführte Anschlussbeine |
| XSOP | (Extended) Small Outline Package | Zweireihige seitliche Anschlussbeine, erweiterte Pinzahl |
Produkte auf Anfrage
Über das oben gezeigte Wells-CTI-Standardprogramm hinaus können wir weitere, speziellere Baureihen für QFP- sowie FBGA/CSP/BGA/LGA-Gehäuse auf Anfrage beschaffen. Diese Serien sind nicht Teil des regulären Sortiments auf dieser Seite, aber bei entsprechendem Bedarf über uwe electronic erhältlich. Sprechen Sie uns bei Interesse gerne direkt an.
QFP-Sockel – zusätzliche Baureihen auf Anfrage
| Baureihe | Pitch | Max. Gehäusegröße / Pins | Kontaktart |
|---|---|---|---|
| 3000 Serie | 0,4–0,8 mm | 28×28 mm, 32–208 Pins | Open Top, Single-Beam-Cantilever |
| 680H Serie | 0,4–0,8 mm | 28×28 mm, 48–176 Pins | Top-Loaded, Dual-Beam-Cantilever |
| 680HA Serie | 0,4–0,8 mm | 28×28 mm, 48–176 Pins | Top-Loaded, Dual-Beam-Cantilever |
| CQF Serie | 0,4–0,8 mm | 24×24 mm, 64–176 Pins | Side-Loaded, Dual-Beam-Cantilever |
FBGA / CSP / BGA / LGA-Sockel – zusätzliche Baureihen auf Anfrage
| Baureihe | Pitch | Kontaktart | Bemerkung |
|---|---|---|---|
| 715P Serie | 0,4–1,27 mm | Spring Probe | Compression-Montage |
| 718P Serie | 0,4–1,27 mm | Spring Probe | Compression-Montage |
| 773 Serie | 0,4–1,27 mm | Buckle Beam | – |
| 892 Serie | 0,4–1,27 mm | Buckle Beam | Clamshell |
| CBG-Serie | 0,4–1,27 mm | Pinch | Durchsteckmontage |
| FBGA-Serie | 0,4–1,27 mm | Pinch | Durchsteckmontage |
| Q118 / Q318 Serie | 0,4–1,27 mm | Spring Probe | Clamshell |
| Q323 Serie | 0,4–1,27 mm | Spring Probe | Clamshell |
| Q340 Serie | 0,4–1,27 mm | Spring Probe | Clamshell |
| 859 Serie | 0,4–1,27 mm | Buckle Beam / Spring Probe | Clamshell, für große BGA/LGA (35×35–65×65 mm) |
| 861 Serie | 0,4–1,27 mm | Buckle Beam / Spring Probe | Clamshell, für große BGA/LGA (35×35–65×65 mm) |
| 863 Serie | 0,4–1,27 mm | Buckle Beam / Spring Probe | Clamshell, für große BGA/LGA (35×35–65×65 mm) |
| 869 Serie | 0,4–1,27 mm | Buckle Beam / Spring Probe | Clamshell, für große BGA/LGA (35×35–65×65 mm) |
FAQ
Was ist ein Burn-In Testsockel?
Ein Burn-In Testsockel ist eine lötfreie Kontaktierungslösung, die ein Halbleiterbauteil während eines Burn-In-Tests – also eines Langzeittests bei erhöhter Temperatur und Spannung – elektrisch mit dem Testsystem oder Burn-In-Board verbindet.
Für welche Gehäusebauformen gibt es Burn-In Sockel?
uwe electronic bietet Burn-In Sockel von Wells-CTI und Sensata für die Bauformen BGA, Carrier, CSP-BGA-QFN, CSP-FBGA, PGA, QFN-LGA, QFP, TO-SOT und XSOP an, jeweils in mehreren Baureihen für unterschiedliche Pitch- und Pinzahlen.
Können Burn-In Sockel auch zur Bauteilprogrammierung genutzt werden?
Ja. Dieselben Sockel eignen sich hervorragend zur Programmierung von Bauteilen vor dem Verlöten auf eine Leiterplatte, etwa in den Bereichen Embedded-Technologies, Lasertechnik, Automotive und Aerospace.
Wie lange dauert ein Burn-In-Test?
Je nach Testregime und zugrunde liegender Norm (JEDEC JESD22-A108, MIL-STD-883 Methode 1015) dauert ein reines Frühausfall-Screening in der Regel 48 bis 168 Stunden bei einer Sperrschichttemperatur von mindestens 125 °C. Für die weiterführende Zuverlässigkeitsqualifikation (HTOL) sind Testzeiten von 500 bis 1.000 Stunden üblich.
Wie oft lässt sich ein Burn-In Sockel wiederverwenden?
Lötfreie, im Compression-Mount montierte Sockel sind für mehrere tausend Steck- und Temperaturzyklen ausgelegt und können ohne Werkzeug oder Lötprozess immer wieder mit neuen Bauteilen bestückt werden. Damit unterscheiden sie sich deutlich von direkt verlöteten Bauteilen oder aufgelöteten Sockeln, die beim Austausch neu verlötet bzw. entlötet werden müssen.
Ersetzt der System-Level-Test (SLT) den klassischen Burn-In-Sockel?
Nein. SLT ist ein ergänzendes Testverfahren, das den Fehlerraum abdeckt, den strukturelle Tests und Burn-In nicht erfassen. Bei Anwendungen, die ohnehin einen Burn-In-Test erfordern (z. B. Automotive), werden beide Verfahren zunehmend auf derselben, hochparallelen Testinfrastruktur kombiniert – der Burn-In-Sockel bleibt dabei die Grundlage für die thermisch-elektrische Stressbeschleunigung.
Was bedeutet "Produkte auf Anfrage"?
Neben dem auf dieser Seite gezeigten Wells-CTI-Standardsortiment können wir weitere, speziellere Baureihen für QFP- sowie FBGA/CSP/BGA/LGA-Gehäuse beschaffen. Diese sind nicht Teil des regulären Sortiments, aber bei entsprechendem Bedarf über uns erhältlich – sprechen Sie uns bei Interesse einfach direkt an.
Wie lange ist die Lieferzeit für Burn-In Sockel?
Für Standardanfragen sind typischerweise 1–4 Wochen zu erwarten; bei kundenspezifischen Designs entsprechend länger.
Technische FAQ: Elektrik, Mechanik, Thermik & Auswahl
Die folgenden Fragen richten sich an Entwicklung und Einkauf und gehen tiefer auf elektrische Kennwerte, mechanische Lebensdauer, thermisches Verhalten sowie die richtige Serienauswahl ein.
Elektrische Eigenschaften
Wie hoch ist der maximale Kontaktwiderstand und wie stabil bleibt er über die Lebensdauer?
Typische Neuwerte liegen bei < 10–50 mΩ pro Kontakt, abhängig von Kontaktgeometrie (Cantilever, Buckle Beam, Spring Probe) und Beschichtung (meist Gold über Nickel). Über die Lebensdauer steigt der Widerstand durch Kontaktabrieb, Oxidation und thermische Zyklierung leicht an; die Angabe zur maximalen Zyklenzahl bezieht sich in der Regel genau auf den Punkt, ab dem der Widerstand die Spezifikationsgrenze überschreitet.
Welcher Strom pro Kontakt ist zulässig?
Der Strom wird meist so spezifiziert, dass er die Anforderungen des zu testenden Bauteils übersteigt, d. h. der Sockel ist grundsätzlich nicht der limitierende Faktor – limitierend ist das Bauteil selbst. Bei hohen Dauerströmen (Power-Devices) ist ein Derating bei steigender Umgebungstemperatur zu beachten, da sich Kontaktwiderstand und Eigenerwärmung gegenseitig verstärken (Thermal-Runaway-Risiko bei Burn-In über Stunden/Tage).
Isolationsspannung zwischen benachbarten Kontakten?
Üblich sind Angaben wie 1000 VAC (RMS) für 1 Minute als Dielektrik-Prüfwert. Bei sehr feinem Pitch (0,35–0,4 mm) sinkt der praktisch nutzbare Sicherheitsabstand, weshalb Fine-Pitch-Serien tendenziell konservativer spezifiziert und geprüft werden.
Hochfrequenzverhalten (Induktivität, Übersprechen)?
Bei Logic-Bauteilen mit hohen Taktraten sind kurze Kontaktlängen und geringe Induktivität entscheidend – Spring-Probe- und Buckle-Beam-Kontakte schneiden hier in der Regel besser ab als lange Cantilever-Kontakte. Für konkrete Einfügedämpfungs-/Übersprechwerte muss auf das jeweilige Datenblatt bzw. eine Simulationsanfrage verwiesen werden – das ist selten pauschal in Serienübersichten angegeben.
Mechanik & Lebensdauer
Wie viele Zyklen hält der Sockel?
Übliche Angabe ist bis zu 10.000 Insertions/Withdrawals als Lebensdauerrating. In der Praxis hängt die tatsächlich erreichte Zyklenzahl stark vom Handling (manuell vs. automatisiert), von der Reinheit der Testumgebung und vom Package-Material (raue vs. glatte Leads) ab.
Einführkraft – ZIF oder mit Kraftaufwand?
Viele Sockelserien für SOP-, SSOP-, TSSOP- und TSOP-Gehäuse sind als Open-Top-ZIF-Design ausgeführt – das Bauteil wird kraftfrei eingelegt, der Kontaktdruck entsteht erst beim Schließen des Deckels/Aktuators. Das schont die Package-Leads und ist Voraussetzung für automatisiertes Be-/Entladen.
Betätigung – manuell, pneumatisch, automatisiert?
Standardsockel haben einen manuell zu betätigenden Deckel/Hebel. Für Handler-Integration gibt es pneumatische oder motorisierte Aktuator-Varianten – das ist meist eine Sonderausführung bzw. Option, die separat angefragt werden muss und selten in der Standardserientabelle steht.
Eignung für automatisierte Handler?
Ja, gerade die ZIF-Open-Top-Designs sind auf Pick-and-Place-Kompatibilität ausgelegt. Wichtig zu klären: Bauhöhe, Aktuatorkraft und Ansteuerungsschnittstelle des konkreten Handlers – das sollte projektspezifisch abgestimmt werden.
Thermik
Welchen Temperaturbereich verträgt der Sockelkörper?
Standard-Kunststoffgehäuse sind meist für −55 °C bis +150 °C bis +155 °C spezifiziert. High-Temp-Varianten mit anderen Kunststoffen/Versiegelungen (z. B. Epoxy- oder Parylene-Versiegelung) können höher gehen; das ist aber immer serienabhängig und im Datenblatt zu prüfen.
Wärmeabfuhr vom Package?
Bei reinen Test-/Burn-In-Sockeln ist die Wärmeabfuhr meist nicht primäre Aufgabe des Sockels selbst – dafür sind Thermal Control Units (TCUs) vorgesehen, die mit dem Sockel kombiniert werden. Manche Serien haben aber gezielt eine thermisch verbesserte Ankopplung eingebaut ("thermally enhanced").
Einfluss des Kontaktwiderstands auf Eigenerwärmung?
Bei langen Burn-In-Zyklen (Stunden bis Tage) unter Dauerstrom kann der Kontaktwiderstand messbar zur Eigenerwärmung des Sockels beitragen. Deshalb wird bei Power-Burn-In häufig mit niedrigohmigeren Kontaktvarianten (Buckle Beam statt Single-Beam-Cantilever) gearbeitet.
Kompatibilität & Auswahl
Welche Serie passt zu welchem Package/Pitch?
Das ist die klassische Erstfrage – die Antwort ergibt sich direkt aus der Serientabelle: Package-Typ (QFP/QFN/SOP/TSOP/BGA) und Pitch bestimmen die grobe Serienauswahl, Pinzahl und maximale Gehäusegröße die konkrete Variante innerhalb der Serie.
Passt der Sockel zum PCB-Footprint?
Hier müssen Bohrungsraster, Lötpad-Layout und ggf. Durchsteck- vs. Compression-Montage des Sockels mit dem kundenseitigen Board-Layout abgeglichen werden – im Zweifel empfiehlt sich, Gehäusezeichnung bzw. Footprint-Drawing anzufragen.
Adapter für Sonder-Packages?
Ja, das ist Standardpraxis – es werden Package-Adapter angeboten, die ein Nicht-Standard-Gehäuse auf eine Standard-Sockelplattform abbilden. Das reduziert die Entwicklungszeit gegenüber einer komplett kundenspezifischen Neuentwicklung.
Custom-Anfertigung möglich?
Ja, kundenspezifische Sockel-Entwicklung wird angeboten, wenn keine Standardserie passt – meist mit längerer Vorlaufzeit und Mindestmengen.
Beschaffung & Praxis
Austausch einzelner Kontaktpins möglich?
Bei vielen Serien ja – das ist gerade der Vorteil gegenüber Lötverbindungen: verschlissene Einzelkontakte lassen sich austauschen, ohne den kompletten Sockel zu ersetzen, was die Total Cost of Ownership deutlich senkt.
Zertifizierungen für Automotive/Medical?
Das ist je nach Anwendung separat zu klären – pauschale Zertifizierungsangaben stehen nicht in allgemeinen Serientabellen, hier lohnt sich immer eine gezielte Rückfrage mit Nennung der Zielanwendung.
Burn-In-Sockel vs. reiner Testsockel – wann was?
Burn-In-Sockel sind für lange Standzeiten unter Dauerstrom/Dauertemperatur (Stunden bis Tage) ausgelegt und werden bei 100-%-Burn-In-Anforderungen (Automotive, Medical, Aerospace/Defense) eingesetzt. Reine Testsockel sind für kurze, häufige Steckzyklen bei funktionalem Test/Charakterisierung optimiert. Manche Anwendungen wechseln bewusst von 100-%-Burn-In zu Stichproben-Burn-In (Sample Lot), um Testkosten zu senken, ohne die Zuverlässigkeit signifikant zu gefährden.
Den passenden Burn-In Sockel finden
Nicht sicher, welche Baureihe zu Ihrem Bauteil, Pitch und Temperaturprofil passt? Wir bieten Ihnen die Burn-In Sockel von Wells-CTI und Sensata an und unterstützen Sie von der Auswahl bis zur individuellen Anpassung.
Jetzt Kontakt aufnehmen